乳化切削液废水怎么处理方法|乳化切削液废水处理案例
业务后台
某小汽车零件的产生厂主要的出产打着机缸体、变速器箱泵壳等精密加工机件,出产的过程中很多的应用乳化机设备车削液进行放凉和湿润。因此长久的出产积累了,作业区内储藏了很多的氨基磺酸镍值乳化机设备车削液污废水 ,COD(普通机械需氧量)达到了20000-50000mg/L,含油率量高出10%,且包含有很多的五金阴离子(如锌、镍、铜等)。该厂固有简单的的油池净化处理软件系统没办法拥有排污原则,急需用钱版本升级工程建筑。
废气基本成分及起源
废液最主要是的由来于数控机床加工处理的过程 中的铣削液换新、机拆洗已经大理石地面清洗道路水。最主要是的弄脏物包含:
硅酸盐人工油及人工物质
面上催化活性液(皂化剂)
黑色金属磨削残渣(铁、铝、铜等)
除锈剂、杀菌的剂等调用剂
办理加工制作工艺 流程图
面对该厂的高盐浓度皂化铣削液废水补救流程,通过“破乳+气浮+生化学补救+深入筛选”的组合成流程:
预整理(破乳)
用到过酸破乳法,污泥脱水磷酸调高pH至2-3,使油脂溶合。
破乳后进入凝固池,避开大的部分浮油和浮动物。
气浮加工
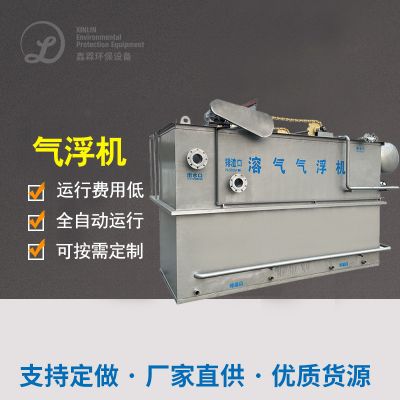
按照溶气气浮(DAF)进三步避开犬细小油滴和溶液物资。
添加聚合反应氯化铝(PAC)和聚丙酰胺(PAM)开展水解酸化池体验。
生物化工作
应用电离过酸+遇到脱色制作工艺,挥发废水里面的的有机酸环境破坏物。
的控制溶解完氧(DO)在2-4mg/L,保障微生物菌种体特异性。
深度的治疗
分为活性酶类炭粘附+多媒质过滤装置,进一个步骤出掉残余的COD和色饱和度。
结果英文留水经分光光度计线灭菌后循环或标准直接排放。
结果视觉效果
COD由开始的50000mg/L下降80mg/L下,清除率>99%。
油份量从10%降下来5mg/L左右,达到《污废水一体化减排的条件》(GB 8978-1996)特一级的条件。
黑色金属阴离子的含量符合条件的行业回收条件,大部分水回收于厂房情况呢。

 扫一扫添加微信